
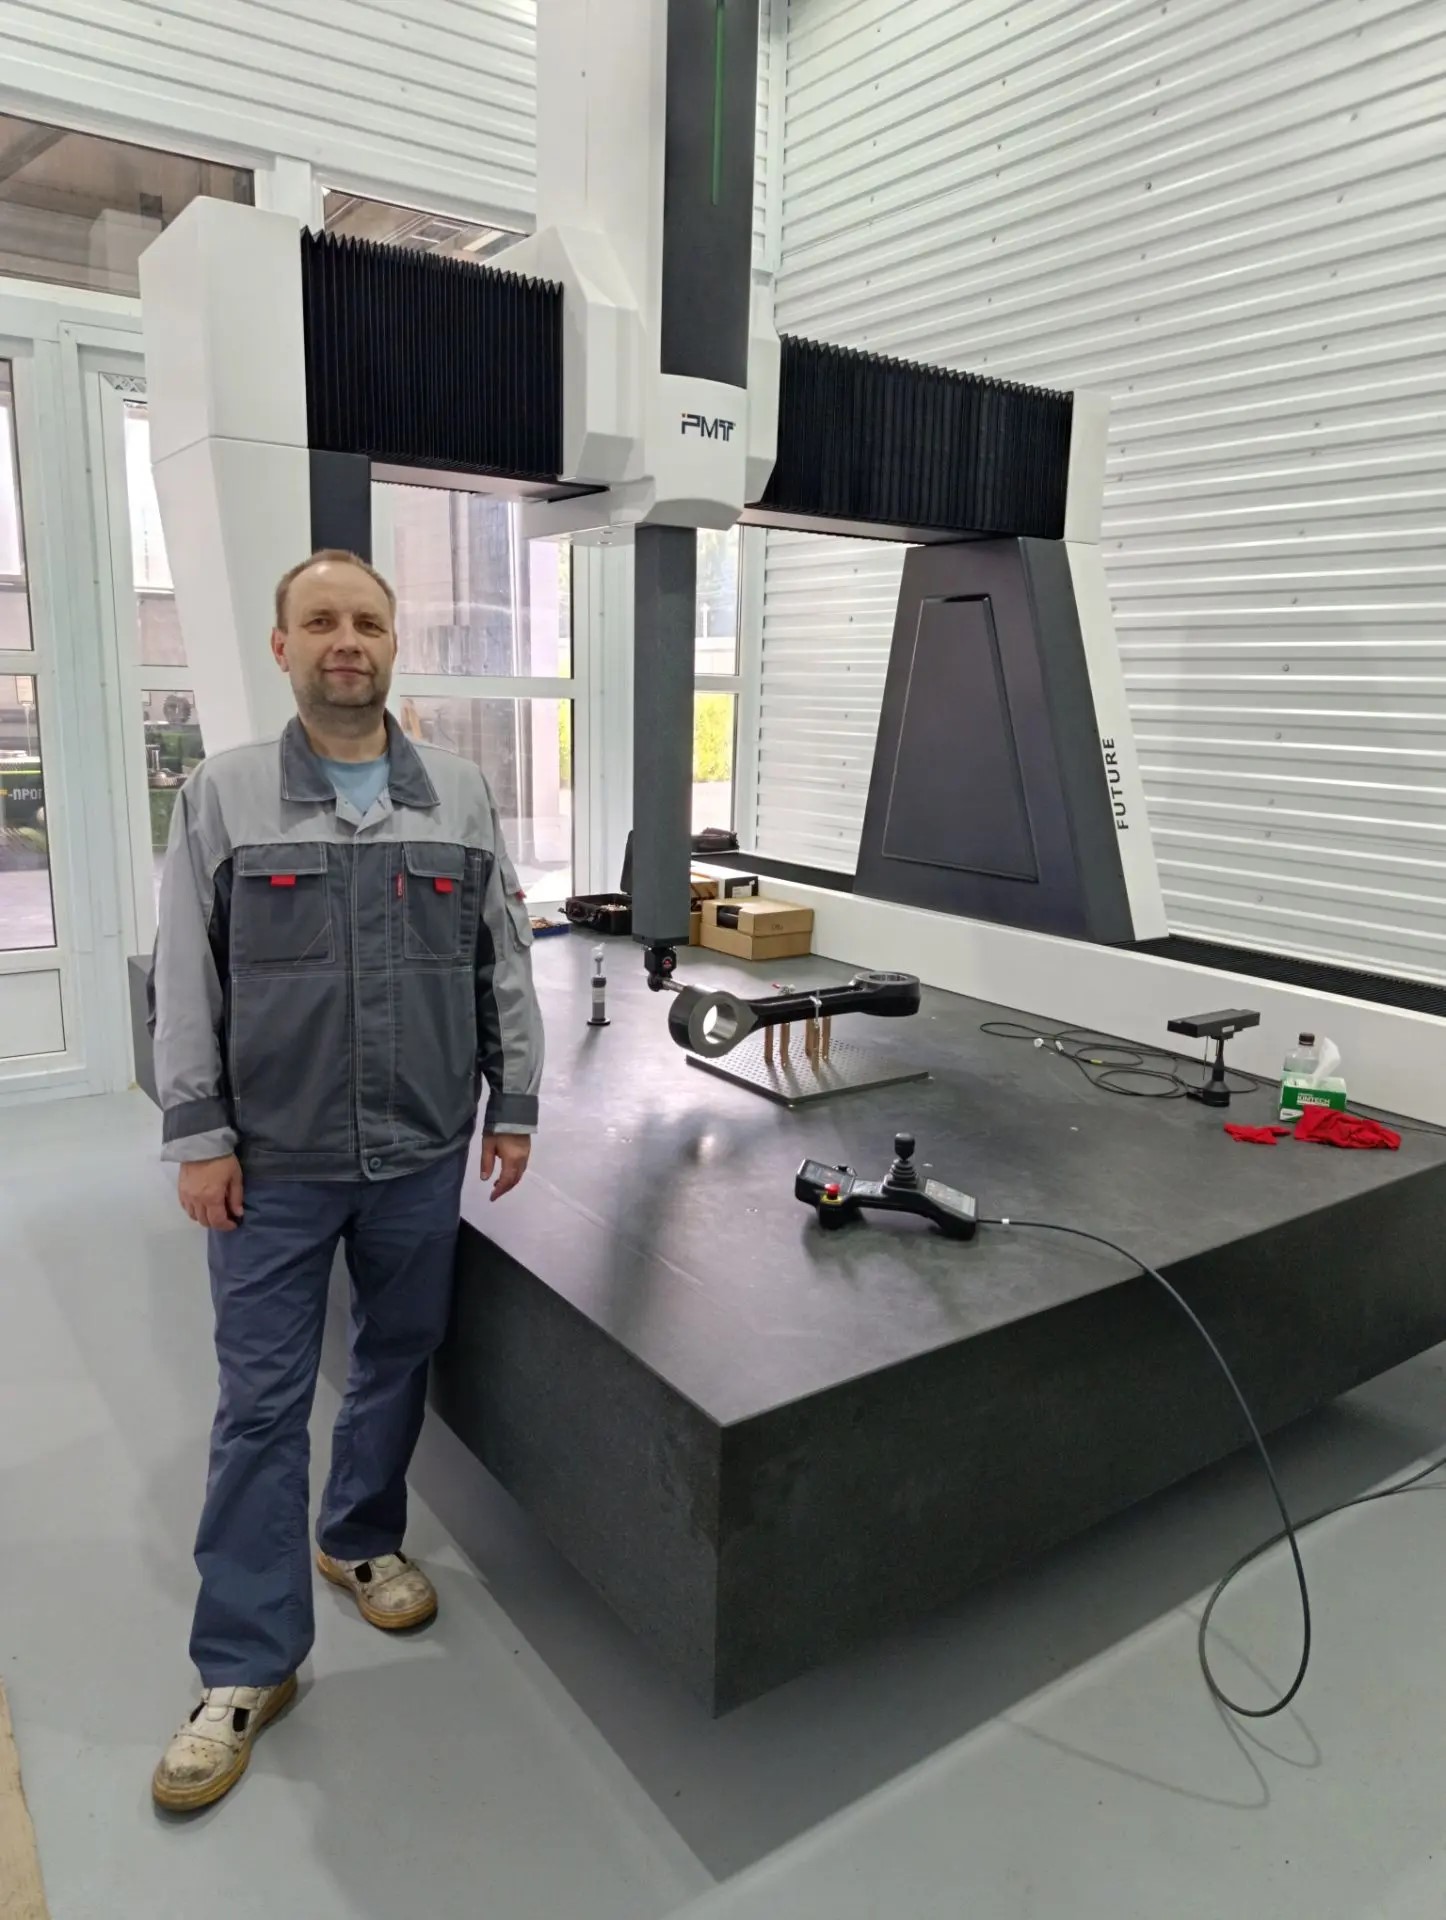
На Злато-Прогресс введена в эксплуатацию новая координатно-измерительная машина (КИМ). Высокоточное оборудование весом более 9 тонн уже приступило к работе: в первую очередь с его помощью будут контролировать зубчатые колёса для редукторов поездов «Сапсан», «Финист» и деталей высокоскоростных поездов для ВСМ. О возможностях техники, сложностях монтажа и влиянии на качество продукции мы поговорили с начальником технологического бюро Александром Шимохиным.
Александр Александрович, расскажите, что представляет собой новая КИМ?
— Координатно-измерительная машина — это высокоточный измерительный комплекс, который позволяет нам получать трёхмерную картину геометрии любой детали. Принцип работы достаточно прост, но в то же время очень эффективен: измерительный датчик, или зонд, перемещаясь в пространстве по трём осям (X, Y, Z), фиксирует координаты каждой точки касания на поверхности изделия. На основе этих данных мы и строим всю дальнейшую аналитику.
Для решения каких задач была приобретена КИМ?
— Что касается целей приобретения, то здесь мы решали сразу несколько ключевых задач: прежде всего, это контроль соответствия деталей чертежам и техническим условиям, проверка сложных форм, в том числе криволинейных поверхностей, и, разумеется, детальный анализ отклонений формы и взаимного расположения поверхностей.
Какие технические возможности новой КИМ являются для завода наиболее важными?
— Если говорить о приоритетах, то на первое место я бы поставил точность измерений — она достигает пять знаков после запятой, например, ±0,15 мкм. Для ответственных узлов, которые мы выпускаем, это критически важный показатель. Второй момент — это диапазон измерений: он должен быть достаточным, чтобы охватить практически всю номенклатуру наших деталей. И третье — это возможность программирования измерительных циклов, которая позволяет автоматизировать рутинные, повторяющиеся задачи, что существенно экономит время.
С каких изделий вы начали отработку методик контроля на новом оборудовании?
— В первую очередь мы нацелены на контроль зубчатых колёс для редукторов высокоскоростных поездов (ВСП) — «Сапсан», а также «Финист», который все знают как «Ласточку». Кроме того, у нас есть детали, где критичен не столько линейный размер, сколько пространственное расположение элементов. Например, деталь «Тяга» для ВСП «Кречет» — там нужно контролировать межосевое расстояние, и с новой машиной мы можем сделать это с недостижимой ранее точностью.
В чём ключевые преимущества КИМ по сравнению с прежними методами контроля?
— Ранее мы пользовались универсальным ручным инструментом — штангенциркулями, микрометрами, всевозможными шаблонами. С новой КИМ же мы получаем целый комплекс преимуществ. Во-первых, точность — здесь человеческий фактор сведён к минимуму, а значит, и погрешности минимальны. Во-вторых, универсальность: одна машина заменяет множество различных приборов, что очень удобно. В-третьих, скорость: за считанные минуты мы сканируем сотни точек, тогда как раньше на отдельные замеры уходили часы.
Пожалуй, отдельно стоит отметить автоматическое документирование система сама формирует протоколы с графиками отклонений, что даёт нам наглядную и объективную картину. Ну и, конечно, анализ сложных профилей — радиусов, фасок, криволинейных поверхностей — то, что вручную полноценно измерить просто невозможно.
Какие этапы прошёл процесс ввода машины в эксплуатацию? С какими сложностями пришлось столкнуться?
— Процесс был довольно насыщенным и включал несколько последовательных этапов: это подготовка помещения, доставка и монтаж, калибровка осей и датчиков с использованием эталонных мер, тестирование, интеграция с программным обеспечением. Затем — опытная эксплуатация уже на реальных изделиях с тщательным анализом полученных результатов и, наконец, финальная приёмка.
Что касается сложностей, то самая серьёзная возникла на этапе перемещения гранитного стола машины — его масса превышает 9 тонн, и нам пришлось буквально вписывать его в подготовленное помещение, чтобы обеспечить дальнейшую термо- и виброизоляцию.
Требует ли эксплуатация такого оборудования специальных условий?
— Да, это один из самых важных моментов. Чтобы гарантировать точность измерений, мы обязаны соблюдать целый комплекс условий. Прежде всего, температурный режим — строго 20±2 °C, потому что даже незначительное тепловое расширение металла уже вносит искажения в результаты. Затем влажность в пределах 40–60% — это защита от коррозии и от статического электричества, которое может навредить электронике. Плюс надёжная виброзащита — машина установлена на специальные опоры, на отдельный фундамент. Последнее, но не менее важное, — это чистота воздуха: мы используем фильтрацию, чтобы пыль не оседала на датчиках и на самих деталях.
Прошли ли сотрудники обучение для работы на новом оборудовании?
— Да, обучение было комплексным и довольно интенсивным. Сначала наши специалисты освоили базовый курс, где разбирались принципы работы машины и техника безопасности. Затем перешли к работе с измерительным ПО — программированию и анализу данных. После теории были практические занятия, на которых отрабатывали контроль типовых деталей именно нашего завода. Завершающим этапом стала аттестация с проверкой навыков на тестовых заданиях — только после этого мы допустили людей к работе.
Как внедрение КИМ повлияет на качество продукции Злато-Прогресс и её конкурентоспособность?
— Влияние будет самым положительным и, я бы сказал, системным. За счёт раннего выявления отклонений мы существенно снизим долю брака. Точный контроль критических параметров напрямую повысит надёжность наших изделий — а это уже вопрос репутации. Кроме того, мы теперь можем предоставлять заказчикам объективные, подкреплённые цифрами и графиками отчёты о качестве, что, согласитесь, укрепляет доверие. В конечном счёте всё это серьёзно усиливает наши конкурентные позиции и, что немаловажно, открывает двери на рынки с самыми жёсткими стандартами.
Можно ли рассматривать это приобретение как первый шаг в масштабной программе технического перевооружения завода?
— Мы рассматриваем эту инвестицию не как точечное приобретение, а как серьёзный задел на будущее, как вклад в технологическое развитие всего предприятия. И если смотреть на ситуацию шире, то да это именно тот уверенный шаг, который задаёт направление дальнейшей модернизации.
Александр Александрович, расскажите, что представляет собой новая КИМ?
— Координатно-измерительная машина — это высокоточный измерительный комплекс, который позволяет нам получать трёхмерную картину геометрии любой детали. Принцип работы достаточно прост, но в то же время очень эффективен: измерительный датчик, или зонд, перемещаясь в пространстве по трём осям (X, Y, Z), фиксирует координаты каждой точки касания на поверхности изделия. На основе этих данных мы и строим всю дальнейшую аналитику.
Для решения каких задач была приобретена КИМ?
— Что касается целей приобретения, то здесь мы решали сразу несколько ключевых задач: прежде всего, это контроль соответствия деталей чертежам и техническим условиям, проверка сложных форм, в том числе криволинейных поверхностей, и, разумеется, детальный анализ отклонений формы и взаимного расположения поверхностей.
Какие технические возможности новой КИМ являются для завода наиболее важными?
— Если говорить о приоритетах, то на первое место я бы поставил точность измерений — она достигает пять знаков после запятой, например, ±0,15 мкм. Для ответственных узлов, которые мы выпускаем, это критически важный показатель. Второй момент — это диапазон измерений: он должен быть достаточным, чтобы охватить практически всю номенклатуру наших деталей. И третье — это возможность программирования измерительных циклов, которая позволяет автоматизировать рутинные, повторяющиеся задачи, что существенно экономит время.
С каких изделий вы начали отработку методик контроля на новом оборудовании?
— В первую очередь мы нацелены на контроль зубчатых колёс для редукторов высокоскоростных поездов (ВСП) — «Сапсан», а также «Финист», который все знают как «Ласточку». Кроме того, у нас есть детали, где критичен не столько линейный размер, сколько пространственное расположение элементов. Например, деталь «Тяга» для ВСП «Кречет» — там нужно контролировать межосевое расстояние, и с новой машиной мы можем сделать это с недостижимой ранее точностью.
В чём ключевые преимущества КИМ по сравнению с прежними методами контроля?
— Ранее мы пользовались универсальным ручным инструментом — штангенциркулями, микрометрами, всевозможными шаблонами. С новой КИМ же мы получаем целый комплекс преимуществ. Во-первых, точность — здесь человеческий фактор сведён к минимуму, а значит, и погрешности минимальны. Во-вторых, универсальность: одна машина заменяет множество различных приборов, что очень удобно. В-третьих, скорость: за считанные минуты мы сканируем сотни точек, тогда как раньше на отдельные замеры уходили часы.
Пожалуй, отдельно стоит отметить автоматическое документирование система сама формирует протоколы с графиками отклонений, что даёт нам наглядную и объективную картину. Ну и, конечно, анализ сложных профилей — радиусов, фасок, криволинейных поверхностей — то, что вручную полноценно измерить просто невозможно.
Какие этапы прошёл процесс ввода машины в эксплуатацию? С какими сложностями пришлось столкнуться?
— Процесс был довольно насыщенным и включал несколько последовательных этапов: это подготовка помещения, доставка и монтаж, калибровка осей и датчиков с использованием эталонных мер, тестирование, интеграция с программным обеспечением. Затем — опытная эксплуатация уже на реальных изделиях с тщательным анализом полученных результатов и, наконец, финальная приёмка.
Что касается сложностей, то самая серьёзная возникла на этапе перемещения гранитного стола машины — его масса превышает 9 тонн, и нам пришлось буквально вписывать его в подготовленное помещение, чтобы обеспечить дальнейшую термо- и виброизоляцию.
Требует ли эксплуатация такого оборудования специальных условий?
— Да, это один из самых важных моментов. Чтобы гарантировать точность измерений, мы обязаны соблюдать целый комплекс условий. Прежде всего, температурный режим — строго 20±2 °C, потому что даже незначительное тепловое расширение металла уже вносит искажения в результаты. Затем влажность в пределах 40–60% — это защита от коррозии и от статического электричества, которое может навредить электронике. Плюс надёжная виброзащита — машина установлена на специальные опоры, на отдельный фундамент. Последнее, но не менее важное, — это чистота воздуха: мы используем фильтрацию, чтобы пыль не оседала на датчиках и на самих деталях.
Прошли ли сотрудники обучение для работы на новом оборудовании?
— Да, обучение было комплексным и довольно интенсивным. Сначала наши специалисты освоили базовый курс, где разбирались принципы работы машины и техника безопасности. Затем перешли к работе с измерительным ПО — программированию и анализу данных. После теории были практические занятия, на которых отрабатывали контроль типовых деталей именно нашего завода. Завершающим этапом стала аттестация с проверкой навыков на тестовых заданиях — только после этого мы допустили людей к работе.
Как внедрение КИМ повлияет на качество продукции Злато-Прогресс и её конкурентоспособность?
— Влияние будет самым положительным и, я бы сказал, системным. За счёт раннего выявления отклонений мы существенно снизим долю брака. Точный контроль критических параметров напрямую повысит надёжность наших изделий — а это уже вопрос репутации. Кроме того, мы теперь можем предоставлять заказчикам объективные, подкреплённые цифрами и графиками отчёты о качестве, что, согласитесь, укрепляет доверие. В конечном счёте всё это серьёзно усиливает наши конкурентные позиции и, что немаловажно, открывает двери на рынки с самыми жёсткими стандартами.
Можно ли рассматривать это приобретение как первый шаг в масштабной программе технического перевооружения завода?
— Мы рассматриваем эту инвестицию не как точечное приобретение, а как серьёзный задел на будущее, как вклад в технологическое развитие всего предприятия. И если смотреть на ситуацию шире, то да это именно тот уверенный шаг, который задаёт направление дальнейшей модернизации.